|
вход / регистрация
|
 |
Новости | Бизнес | Справочная | Общение | Развлечения |
|
Новости от сайта города ПавлодарИзготовление деталей из нержавейки в исследовании пружинения (Сегодня, 17:12), просмотров: 185
Возьмите обычную канцелярскую скрепку и разогните ее. Чуть-чуть, без фанатизма. Отпустите. Она вернется почти туда, где была. Теперь представьте, что скрепка размером с кухонную плиту, сделана из нержавейки, стоит миллионы в производстве, и вернуться «почти туда» ей нельзя ни на миллиметр. Добро пожаловать в мир пружинения, где металл ведет себя как обиженный подросток: вы его гнете, а он упрямо разгибается обратно. В апреле 2025 года в журнале Applied Sciences (издательство MDPI) вышла работа инженеров из Университета Кантабрии в испанском Сантандере. Сесар Агуадо, Мигель Иглесиас, Ана де Хуан и Пабло Гарсия разбирались с вполне бытовой деталью: элементом газовой варочной панели. Агуадо при этом работал в BSH, концерне, который выпускает технику под марками Bosch и Siemens. То есть это не кабинетная теория, а проблема, которая прямо сейчас стоит на конвейере.
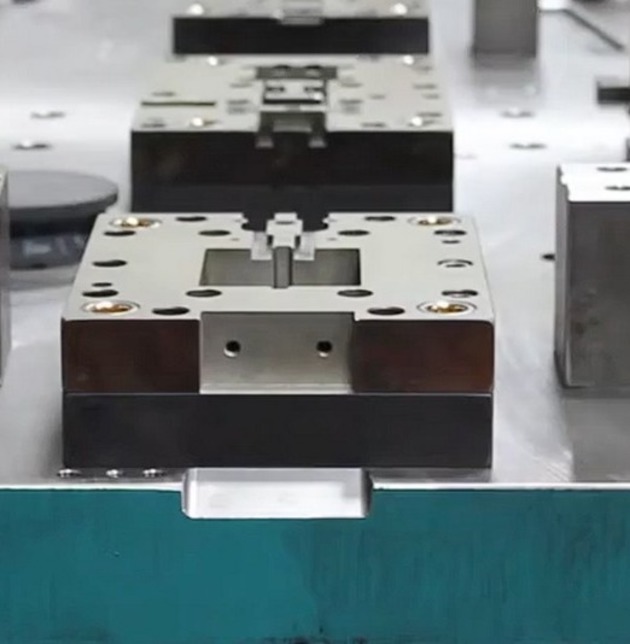
Объект исследованияДеталь хитрая. Она образует герметичный контур вокруг плиты, встроенной в столешницу. Главное требование: кромка должна лечь строго в одну плоскость со столешницей. Если металл после штамповки отпружинил, появляется щель, а значит, туда полезут крошки, жир и вода. Покупатель видит кривую плиту, производитель получает рекламации. Исходные данные такие:
Нержавейку выбрали не за красоту. Она не ржавеет и не меняет цвет от жара. Но у нее есть скрытый характер. Аустенит, основная структура этой стали, при деформации частично превращается в мартенсит, более твердую фазу. То есть металл меняет свои свойства прямо в процессе штамповки, и чем сильнее его мнут, тем жестче он становится. Предсказать поведение такого материала все равно что угадать настроение кота. Методика и главный рычагКлючевой параметр здесь усилие прижима заготовки. Объясню на пальцах. При вытяжке лист зажимают по краям прижимным кольцом, а пуансон вдавливает середину в матрицу. Чем сильнее прижим, тем туже натянут металл в стенках будущей детали. Испанцы прогнали четыре уровня прижима: 50, 100, 150 и 200 тонн. Последнее значение номинальное для этого штампа. На каждом уровне отштамповали по 10 деталей, всего 40 штук, и замерили их на специальном контрольном приспособлении. Деталь крепили болтами к пяти базовым поверхностям, а кромку оставляли свободной, чтобы увидеть, куда ее уведет. Параллельно построили цифровой двойник процесса в LS-DYNA, одном из самых серьезных пакетов для расчета штамповки. И вот тут начинается инженерная одержимость. Чтобы модель понимала характер нержавейки, материал прогнали через целую батарею испытаний:
Эффект Баушингера, кстати, отдельная песня. Если металл сначала растянуть, а потом сжать, он начнет течь при меньшей нагрузке, чем ожидаешь. Как будто у него есть память о пережитом. Для пружинения это критично, потому что при вытяжке стенка детали сначала изгибается, а потом распрямляется. Модель материала выбрали продвинутую: критерий текучести Барлата Yld2000 и закон упрочнения Хокетта–Шерби. Более простую классическую модель Хилла 1948 года отбросили, потому что для этой стали она занижает предел текучести.
Результаты и десятые доли миллиметра
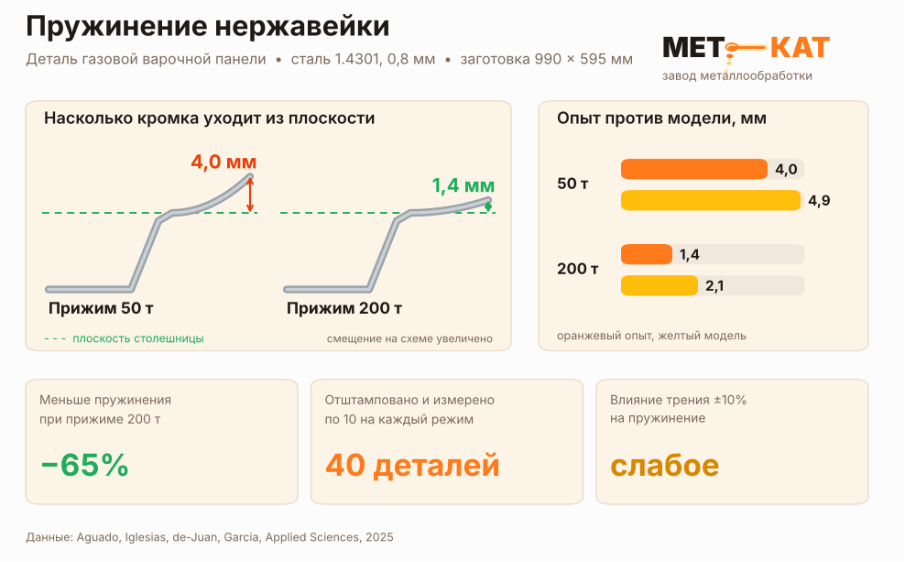
Теперь главное. Пружинение измеряли как вертикальное смещение передней кромки относительно базовой плоскости:
Переводим на человеческий:
Последний пункт неожиданно важен для цеха. Часто технологи грешат на смазку, а исследование говорит: в разумных пределах трение здесь не главный злодей. Физика упругого отскока и почему прижим помогаетПочему металл вообще отпружинивает? Когда штамп давит, металл деформируется пластически, то есть навсегда. Но часть деформации остается упругой, как в пружине. Стоит снять нагрузку, и эта упругая часть возвращается. Тот самый закон Гука из XVII века продолжает работать внутри современной плиты. Как прижим с этим борется, авторы объясняют двумя противоположными эффектами:
Первый эффект в итоге сильнее, поэтому больше прижима обычно значит меньше пружинения. Но бесконечно закручивать прижим нельзя:
Поэтому 200 тонн выбрали как максимум, при котором детали еще не рвутся и не покрываются следами утонения. Это предел, на котором качество геометрии упирается в целостность металла. Ахиллесова пята цифрового двойникаМодель промахнулась на 0,7–0,9 мм, и авторы честно объясняют почему. Аустенитная нержавейка ведет себя необычно: у нее бывает так называемая стагнация упрочнения, когда после смены направления нагрузки металл какое-то время почти не упрочняется. Модель Барлата этого не умеет учитывать. Следующим шагом исследователи планируют модель Йошиды–Уэмори, которая лучше описывает переходное упрочнение и эффект Баушингера. А еще хотят поставить датчики на пресс, чтобы видеть усилие в реальном времени.
Практические рекомендации по данным исследованияДля штамповки тонкой аустенитной нержавейки выводы такие:
Есть и практический момент для тех, кто заказывает детали. Пружинение начинается раньше штампа. Если заготовка вырезана неточно, с перекосом или перегретой кромкой, никакой прижим потом не спасет геометрию. Поэтому раскрой листа под последующую гибку и штамповку лучше доверять тем, кто понимает, что будет с деталью дальше. Например, на заводе Мет Кат выполняют изготовление деталей на заказ и можно сразу обсудить марку стали, толщину и дальнейшие операции, чтобы заготовка пришла в штамп без сюрпризов. Ответы на самые острые вопросыПочему деталь после гибки или штамповки не совпадает с чертежом? Из-за пружинения. Часть деформации в металле остается упругой и после снятия нагрузки возвращается. В исследовании кромка отходила на 4 мм при слабом прижиме, это заметно невооруженным глазом. Можно ли полностью убрать пружинение? Полностью нет, его можно только уменьшить и компенсировать. Здесь рост прижима снизил его до 1,4 мм. Дальше обычно корректируют форму штампа с поправкой на отскок, чтобы деталь «вернулась» точно в нужный размер. Почему нержавейка пружинит сильнее обычной стали? У аустенитной нержавейки высокая прочность и сильное упрочнение при деформации. Плюс часть структуры превращается в твердый мартенсит прямо во время штамповки. Чем прочнее и жестче металл, тем сильнее он отыгрывает назад. Зачем столько испытаний материала, если можно просто попробовать? Пробовать дорого: каждый штамп стоит огромных денег, а переделка затягивается на недели. Точная модель позволяет отсечь неудачные варианты еще в компьютере. Но, как показала работа, финальную точку все равно ставит реальная деталь на контрольном приспособлении. Влияет ли смазка на точность? В этом исследовании изменение трения на 10% почти не сказалось на пружинении. Смазка важна для качества поверхности и стойкости инструмента, но геометрию кромки здесь определял прижим. Металл помнит, инженеры считаютНержавейка в вашей кухонной плите прошла через пресс, который давил на нее 200 тоннами, лишь бы она не отскочила на лишние пару миллиметров. Испанские инженеры показали, что упрямство металла можно приручить, но не до конца, и что даже лучшая модель в мире проигрывает живой детали несколько десятых миллиметра. Гук сформулировал закон упругости больше трехсот лет назад. Металл до сих пор его исполняет, а инженеры до сих пор учатся с этим жить. Источники Aguado C., Iglesias M., de-Juan A., Garcia P. Effect of Blank-Holder Force in Springback of a Gas Cooktop Component Made from Non-Stable Austenitic 1.4301 Steel. Applied Sciences, 15(9), 4934, 2025. doi.org/10.3390/app15094934 mdpi.com/2076-3417/15/9/4934 Barlat F. et al. Plane stress yield function for aluminum alloy sheets. International Journal of Plasticity, 19(9), 1297–1319, 2003. Yoshida F., Uemori T. A model of large-strain cyclic plasticity describing the Bauschinger effect and workhardening stagnation. International Journal of Plasticity, 18(5–6), 661–686, 2002. Последние новости:
 |
Ещё новостиСамые читаемые:
Самые обсуждаемые:
 |
| Реклама на сайте | Контакты | Наши клиенты | сейчас на сайте 565 чел. | ||||
| © 2006-2027 ТОО"Электронный город" Дизайн Алексенко А. | |||||||



Комментарии:
Нет комментариев. Почему бы Вам не оставить свой?
Для того чтобы оставить комментарий зарегистрируйтесь и войдите на сайт под своим именем.
Если Вы уже регистрировались то просто войдите на сайт под своим именем.